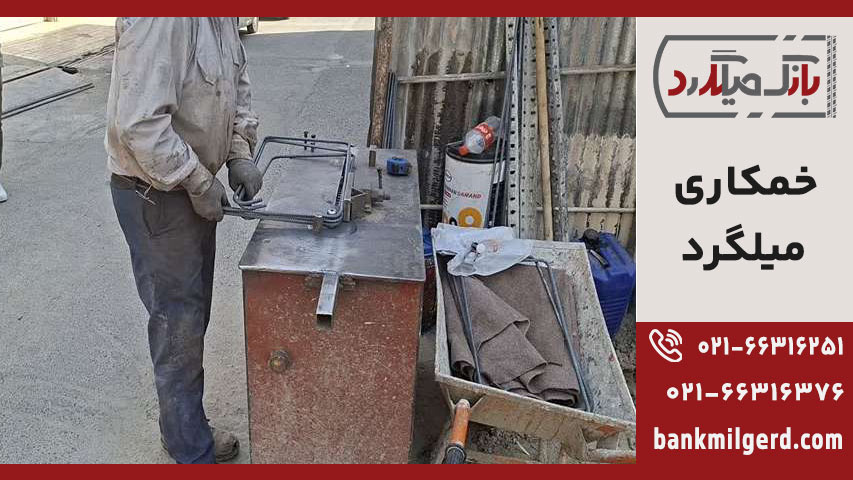
خمکاری میلگرد از مراحل مهم آمادهسازی آرماتورها برای اجرای فونداسیون، تیر، ستون و دیگر اعضای بتنآرمه است. در این فرایند، میلگرد با شکل و اندازهای که در نقشه سازه مشخص شده، خم میشود تا هنگام آرماتوربندی در موقعیت درست قرار بگیرد. دقت در اجرای خمها به نظم شبکه آرماتور، رعایت پوشش بتن و اجرای صحیح جزئیات اتصال کمک میکند.
خمکاری را میتوان با ابزار دستی یا دستگاه انجام داد. روش مناسب به قطر و تعداد میلگردها، شکل قطعه، حجم کار و امکانات کارگاه بستگی دارد. در هر دو روش، انتخاب ابزار متناسب، رعایت نقشه و بررسی میلگرد پیش و پس از خمکاری اهمیت دارد؛ چون اجرای نادرست ممکن است به آسیب میلگرد یا دوبارهکاری در کارگاه منجر شود.
پیش از برآورد هزینه خمکاری و تهیه آرماتور، بهتر است نرخ روز میلگرد را هم بررسی کنید؛ قیمت میلگرد بر هزینه نهایی مصالح و بودجه اجرای پروژه اثر میگذارد. برای مشاهده آخرین نرخها و مقایسه قیمتها، به صفحه قیمت میلگرد امروز در بازار تهران مراجعه کنید.
خمکاری میلگرد چیست؟
خمکاری میلگرد، تغییر شکل کنترلشده آن برای ساخت قطعات موردنیاز در آرماتوربندی است. میلگرد ممکن است برای تولید خاموت، قلاب، سنجاقی یا قطعاتی با شکلهای مختلف خم شود. شکل نهایی باید با جزئیات نقشه سازه هماهنگ باشد تا قطعه در محل تعیینشده قرار بگیرد و با دیگر آرماتورها تداخل نداشته باشد.
هنگام خمکاری، نیرو در دو سوی میلگرد به شکل یکسان توزیع نمیشود. بخش بیرونی قوس تحت کشش و بخش داخلی آن تحت فشار قرار میگیرد؛ به همین دلیل انتخاب شعاع مناسب و اعمال نیروی کنترلشده اهمیت دارد. خم بسیار تند یا واردکردن ضربه ناگهانی میتواند موجب آسیب سطحی یا تغییر شکل نامطلوب شود.
برای اجرای دقیق، ابتدا باید قطر میلگرد، محل شروع خم، زاویه و ابعاد قطعه مشخص شود. سپس میلگرد با ابزار مناسب شکل میگیرد و اندازه نهایی آن با نقشه تطبیق داده میشود. این فرایند باید با توجه به مشخصات محصول و الزامات فنی پروژه انجام شود، چون روش یا اندازه مناسب برای یک نوع میلگرد لزوماً برای همه میلگردها قابل استفاده نیست.
اهمیت خمکاری میلگرد در ساختمانسازی
خمکاری درست کمک میکند آرماتورها مطابق نقشه در جای خود قرار بگیرند. برای نمونه، خاموت باید شکل مناسبی داشته باشد تا آرماتورهای طولی را دربر بگیرد و قلاب یا خم انتهایی نیز باید در محل مشخصشده اجرا شود. هر اختلافی در شکل یا اندازه قطعه میتواند نصب آرماتورها را دشوار کند.اگر خمها با دقت کافی اجرا نشوند، ممکن است فاصله میلگردها، پوشش بتن یا موقعیت آرماتور نسبت به قالب تغییر کند. چنین خطاهایی در زمان آرماتوربندی و بتنریزی دردسرساز میشوند و گاهی به اصلاح قطعه یا ساخت دوباره آن نیاز دارند. تطبیق خمها با نقشه پیش از نصب، امکان شناسایی مغایرت را زودتر فراهم میکند.
خمکاری اصولی همچنین در مدیریت زمان و مصالح کارگاه اثر دارد. وقتی قطعات با اندازه درست آماده شوند، میزان برش و ضایعات کاهش مییابد و آرماتوربندی با نظم بیشتری پیش میرود. به همین دلیل خمکاری نباید صرفاً تغییر شکل ظاهری میلگرد تلقی شود؛ این کار بخشی از اجرای دقیق جزئیات سازه است و باید با کنترل ابعاد همراه باشد.
درصورت نیاز به خرید میلگرد با توجه به کیفیت بالای میلگرد نیشابور و شناختهشده بودن این برند، بهتر است پیش از خرید، قیمت این محصول را بررسی کنید. نرخ روز ممکن است با توجه به سایز، شرایط بازار تغییر کند. برای آگاهی از قیمت و شرایط خرید، قیمت میلگرد نیشابور در تهران را بررسی کنید و سپس با مقایسه نرخ روز و هزینه ارسال، سفارش خود را متناسب با نیاز پروژه ثبت کنید.
انواع خم میلگرد در آرماتوربندی
خم L یکی از شکلهای رایج است که در گوشهها و برخی جزئیات اتصال به کار میرود. خم U نیز در بعضی قطعات آرماتوری دیده میشود و برای شکلدادن به میلگرد متناسب با هندسه عضو کاربرد دارد. انتخاب این شکلها باید بر اساس نقشه باشد؛ شباهت ظاهری دو قطعه بهتنهایی به معنی کاربرد یکسان آنها نیست.
خاموتها معمولاً از میلگردی ساخته میشوند که چند خم دارد و آرماتورهای طولی را دربر میگیرد. تعداد و زاویه خمها، طول دنباله و ابعاد خاموت با توجه به مقطع عضو و جزئیات طراحی تعیین میشود. هنگام ساخت خاموت، اندازهگیری باید براساس ابعاد موردنیاز و شیوه اندازهگذاری نقشه انجام شود تا قطعه پس از خمشدن درست در قالب قرار بگیرد.
قلابهای انتهایی نیز در جزئیات مشخصی برای مهار میلگرد به کار میروند. شکل قلاب و طول دنباله آن ممکن است با توجه به قطر میلگرد و کاربرد آرماتور تفاوت داشته باشد. در کارگاه، بهتر است برای هر نوع قطعه الگوی اندازهگیری مشخصی در نظر گرفته شود و پیش از تولید تعداد بالا، یک نمونه با نقشه تطبیق داده شود.
اصول و استانداردهای خمکاری میلگرد
نخستین اصل خمکاری، بررسی نقشه و مشخصات فنی پروژه است. قطر میلگرد، محل خم، زاویه، طول دنباله و ابعاد نهایی باید پیش از شروع مشخص باشند. ضوابط اجرایی معتبر و دستورالعملهای پروژه، مرجع تعیین اندازهها هستند؛ بنابراین نمیتوان یک عدد یا روش را بدون توجه به نوع میلگرد و کاربرد آن برای همه شرایط مناسب دانست.
میلگرد باید با ابزار متناسب و بهصورت تدریجی خم شود. واردکردن ضربه، خمکردن سریع و ناگهانی یا استفاده از تکیهگاه ناپایدار، کنترل شکل خم را دشوار میکند و ممکن است به سطح میلگرد آسیب بزند. گرمکردن میلگرد یا خمکردن و بازکردن دوباره آن نیز نباید بدون تأیید مسئول فنی انجام شود، چون میتواند بر خواص و کیفیت قطعه اثر بگذارد.
پس از خمکاری، اندازه و شکل قطعه باید کنترل شود. اگر قطعه با نقشه تطبیق ندارد، اصلاح آن نباید با خمکاری مکرر و خودسرانه انجام شود؛ ابتدا باید علت اختلاف مشخص شود. برای کارهای پرتعداد، کنترل نمونه اولیه و بررسی دورهای قطعات تولیدشده کمک میکند خطای تنظیم ابزار یا روش اجرا زودتر شناسایی شود.
روش خمکاری میلگرد با دست
خمکاری دستی معمولاً برای حجم محدود کار یا شرایطی استفاده میشود که دستگاه خمکن در دسترس نیست. در این روش، میلگرد روی پایه یا صفحهای محکم قرار میگیرد و با آچار خمکن یا ابزار مناسب، بهآرامی شکل داده میشود. قطر میلگرد و نیروی موردنیاز باید با توان ابزار و شرایط ایمن کارگاه تناسب داشته باشد.
پیش از شروع، محل خم و ابعاد قطعه را روی میلگرد علامتگذاری کنید. سپس میلگرد را طوری روی پایه بگذارید که هنگام واردکردن نیرو حرکت نکند و فشار را تدریجی اعمال کنید. اگر ابزار از میلگرد جدا شود یا پایه پایداری کافی نداشته باشد، زاویه خم ممکن است از مقدار موردنظر بیشتر شود یا قطعه از محل نامناسب خم شود.
در پایان، زاویه و ابعاد میلگرد را با نقشه مقایسه کنید. خمکاری دستی به مهارت اپراتور وابستگی بیشتری دارد و برای تولید تعداد زیادی قطعه همشکل، کنترل یکنواختی آن دشوارتر است. اگر میلگرد ضخیم باشد، خم پیچیدهای داشته باشد یا نیروی زیادی لازم شود، ادامه کار با ابزار دستی میتواند کنترل را کاهش دهد؛ در چنین شرایطی باید از ابزار یا دستگاه مناسب استفاده شود.
روش خمکاری میلگرد با دستگاه
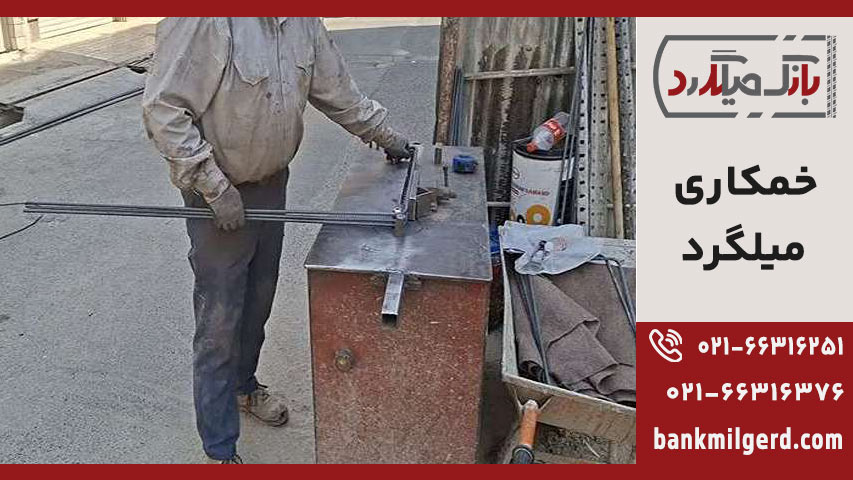
دستگاه خمکن میلگرد، نیرو را با کمک صفحه گردان و پینهای مخصوص به میلگرد منتقل میکند. اپراتور میلگرد را روی تکیهگاه قرار میدهد و با تنظیم دستگاه، آن را تا زاویه تعیینشده خم میکند. این روش برای تولید تعداد زیادی قطعه و تکرار شکلهای مشابه در کارگاه کاربرد دارد.
پیش از راهاندازی، نوع و قطر میلگرد را بررسی کنید و تنظیمات دستگاه را مطابق دستورالعمل آن انجام دهید. میلگرد باید در محل درست روی صفحه قرار بگیرد و پینها برای شکل و اندازه خم مناسب باشند. جایگذاری نادرست یا انتخاب تنظیم نامناسب میتواند موجب تغییر شکل ناخواسته، گیرکردن میلگرد یا تفاوت اندازه قطعات شود.
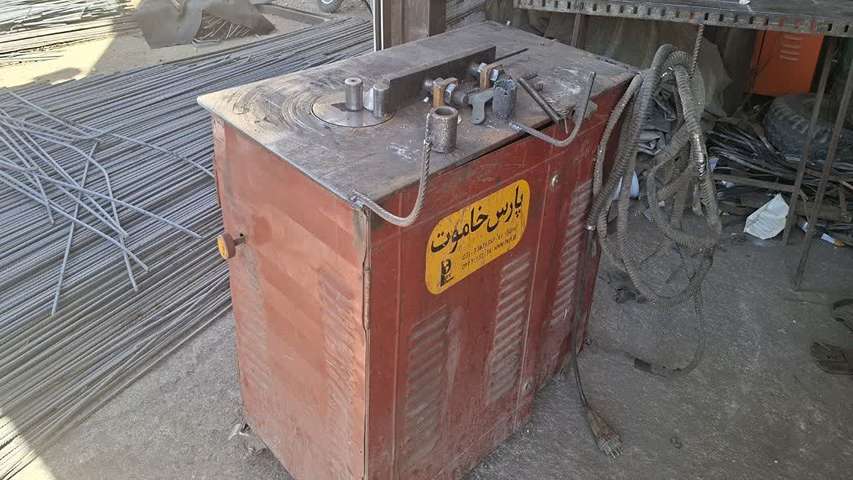
هنگام کار، اپراتور باید از بخشهای متحرک فاصله بگیرد و دستورالعمل ایمنی دستگاه را رعایت کند. پس از خمکاری، قطعه نمونه و سپس قطعات تولیدی را با نقشه تطبیق دهید. استفاده از دستگاه بهتنهایی تضمینکننده دقت نیست؛ تنظیم درست، کنترل ابعاد و نگهداری مناسب تجهیزات نیز در کیفیت نهایی اثر دارند.
تفاوت خمکاری میلگرد با دست و دستگاه
روش دستی به تجهیزات سادهتری نیاز دارد و برای کارهای کمحجم یا برخی عملیات در محل اجرا مناسب است. سرعت آن معمولاً پایینتر است و نتیجه بیشتر به مهارت نیروی کار وابسته میماند. در صورت نبود الگوی اندازهگیری یا تکیهگاه مناسب، ممکن است قطعات مشابه با زاویه یا ابعاد متفاوت تولید شوند.
خمکاری ماشینی برای تعداد بیشتر میلگرد و تولید قطعات تکراری کاربرد دارد. تنظیم زاویه و استفاده از پینهای مناسب میتواند یکنواختی کار را افزایش دهد و زمان آمادهسازی را کاهش دهد. با این حال، دستگاه باید متناسب با قطر و شکل میلگرد تنظیم شود و اپراتور نیز نحوه کار با آن را بداند؛ در غیر این صورت خطا ممکن است در تعداد زیادی قطعه تکرار شود.
برای انتخاب روش، حجم کار، قطر میلگرد، پیچیدگی خم، فضای موجود و دقت موردنیاز را در نظر بگیرید. اگر چند قطعه ساده لازم باشد، روش دستی میتواند پاسخگو باشد؛ برای تولید مستمر یا تعداد بالا، دستگاه معمولاً کنترل و سرعت بیشتری فراهم میکند. در هر دو حالت، نقشه اجرایی و بازرسی قطعات معیار اصلی پذیرش کار هستند.
حداقل قطر خم میلگرد
قطر داخلی خم، اندازه فضای داخل قوس میلگرد است و باید متناسب با قطر میلگرد و کاربرد آن تعیین شود. مقدار مجاز میتواند با توجه به مشخصات محصول، شکل خم و ضوابط فنی پروژه تغییر کند؛ بنابراین یک اندازه ثابت را نمیتوان برای همه میلگردها و تمام جزئیات سازه به کار برد.
خمکردن میلگرد با شعاع بسیار کم، فشار زیادی به بخش بیرونی قوس وارد میکند و ممکن است به ترک یا آسیب موضعی منجر شود. در مقابل، خم بزرگتر از اندازه طراحیشده نیز میتواند باعث شود قطعه با قالب، بتنپوشش یا آرماتورهای مجاور تداخل پیدا کند. اندازه درست باید هم محدودیتهای فنی میلگرد را رعایت کند و هم در عضو سازهای جا بگیرد.
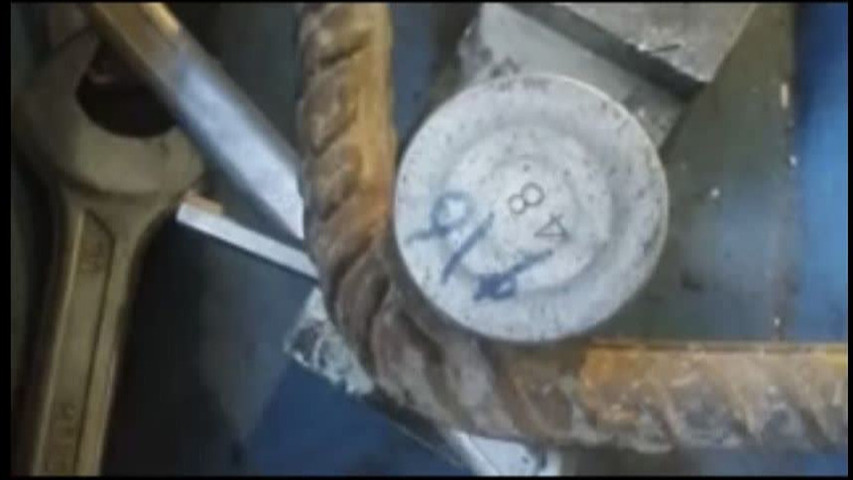
برای تعیین قطر خم، نقشه و مشخصات فنی پروژه را بررسی کنید و در صورت نیاز به ضوابط اجرایی معتبر مراجعه کنید. اگر اطلاعات لازم در نقشه روشن نیست، اندازه را بر اساس حدس یا تجربه یک پروژه دیگر انتخاب نکنید. هماهنگی با مهندس یا مسئول فنی پیش از تولید تعداد زیاد قطعات، از ساخت آرماتورهای نامنطبق جلوگیری میکند.
خمکاری میلگرد در فونداسیون، تیر و ستون
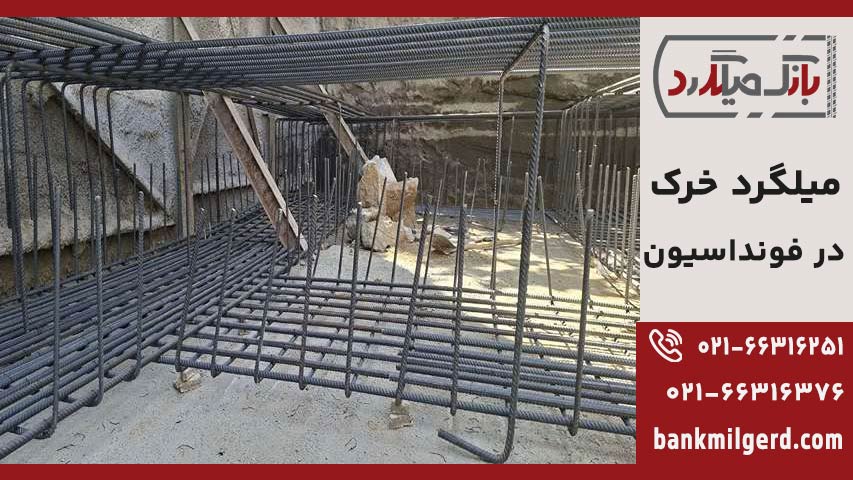
در فونداسیون، شکل خم میلگردها باید با ابعاد پی، موقعیت شبکه آرماتور و پوشش بتن هماهنگ باشد. خمها ممکن است در برخی جزئیات برای مهار یا اتصال به کار بروند، اما شکل و محل دقیق آنها را نقشه تعیین میکند. هنگام آمادهسازی، ابعاد قطعه را با قالب و آرماتورهای مجاور مقایسه کنید تا از تداخل جلوگیری شود.
در تیر، خاموتها و میلگردهای طولی باید مطابق مقطع و جزئیات اجرایی شکل بگیرند. تغییر در اندازه خاموت یا طول دنباله میتواند نصب آن را دشوار کند و فاصله موردنیاز میان آرماتورها را تغییر دهد. بهتر است پیش از ساخت تعداد زیاد خاموت، یک نمونه در کنار نقشه یا الگوی اندازهگیری کنترل شود.
در ستون، شکل خاموت و قلابها باید با مقطع عضو و آرایش میلگردهای طولی سازگار باشد. روش خمکاری و جزئیات هر ستون ممکن است با تیر یا فونداسیون تفاوت داشته باشد؛ بنابراین الگوی یک عضو را بدون بررسی برای عضو دیگر به کار نبرید. کنترل قطعات پیش از نصب کمک میکند خطاهای ابعادی در مرحله آرماتوربندی شناسایی شوند.
اشتباهات رایج در خمکاری میلگرد
خمکردن با شعاع نامناسب یا اعمال نیروی ناگهانی از علتهای احتمالی آسیب و شکست میلگرد است. اگر میلگرد با ابزار نامتناسب یا تکیهگاه ناپایدار خم شود، نیرو در محل درستی وارد نمیشود و فشار موضعی در نقطه خم افزایش مییابد. استفاده از ضربه برای کاملکردن خم نیز کنترل فرایند را کاهش میدهد.
وضعیت خود میلگرد هم باید بررسی شود. ترکهای سطحی، خوردگی شدید، آسیب ناشی از جابهجایی یا نامشخصبودن مشخصات محصول ممکن است بر رفتار آن هنگام خمکاری اثر بگذارد. اگر میلگرد پیش از کار نشانهای از آسیب دارد، نباید آن را بدون ارزیابی فنی وارد آرماتوربندی کرد.
خمکردن و بازکردن مکرر یک نقطه، یا گرمکردن میلگرد بدون تأیید فنی، از دیگر عواملی است که میتواند خطر آسیب را بالا ببرد. اگر هنگام کار ترک مشاهده شد یا میلگرد بهطور غیرعادی تغییر شکل داد، خمکاری را متوقف کنید. سپس قطعه و روش اجرا را به مسئول فنی نشان دهید تا درباره پذیرش، اصلاح یا کنارگذاشتن آن تصمیم بگیرد. شکستن میلگرد دلایل مختلفی دارد برای آشنایی با این پدیده پیشنهاد میکنیم مقاله دلایل شکست میلگرد را مطالعه کنید.
جمعبندی؛
خمکاری میلگرد باید بر پایه نقشه سازه، قطر میلگرد و کاربرد قطعه انجام شود. روش دستی برای کارهای محدود و برخی شرایط اجرایی مناسب است، درحالیکه دستگاه خمکن برای تولید تعداد بیشتر و تکرار شکلهای مشابه کاربرد دارد. انتخاب روش باید با حجم کار، امکانات کارگاه و دقت موردنیاز هماهنگ باشد.
در هر دو روش، استفاده از ابزار متناسب، اعمال نیروی کنترلشده و پرهیز از ضربه یا خمکاری تکراری اهمیت دارد. کنترل زاویه و ابعاد پیش از نصب، احتمال استفاده از قطعات نامنطبق را کاهش میدهد. اگر اندازه یا جزئیات خم روشن نیست، باید پیش از تولید و نصب با نقشه و مسئول فنی پروژه تطبیق داده شود.